海瑞拓专注为客户提供感应加热技术解决方案;产品广泛应用于热透成型、焊接、淬火、熔炼、退火、热配合等各种热处理工艺领域!
咨询服务热线:13202670056
海瑞拓专注为客户提供感应加热技术解决方案;产品广泛应用于热透成型、焊接、淬火、熔炼、退火、热配合等各种热处理工艺领域!
咨询服务热线:13202670056
汽摩精密零件内孔:要耐磨还不变形?高频局部淬火控形控硬降珩磨成本
做汽摩精密零部件的工厂,几乎都绕不开内孔热处理的两难:
想让内孔耐磨耐用、延长服役寿命,必须做淬火强化;可一旦整体高温淬火,内孔圆度、尺寸精度就容易跑偏,变形超差是常事。后续全靠珩磨工序找补,磨量大、费砂轮、耗人工,批次品质还不稳定,轻则增加成本,重则耽误配套订单。
想要同时拿下高耐磨与高精度,**高频数控淬火机床+局部内孔感应淬火**,正是汽摩行业经过大量验证的优选热处理方案。

只烧内壁表层,从根源控制变形
高频感应天生的集肤效应,搭配定制的内孔专用感应头,热量精准锁定在内孔内壁的强化层深度,零件基体整体不会高温受热,热应力远低于整体淬火工艺。
淬火后内孔的圆度、孔径尺寸变形量可控制在微米级公差内,基本保留精加工后的尺寸精度,不会出现孔径收缩、锥度超差、圆度跑偏等问题,从根源上减少了后续校形、大量珩磨的工作量。
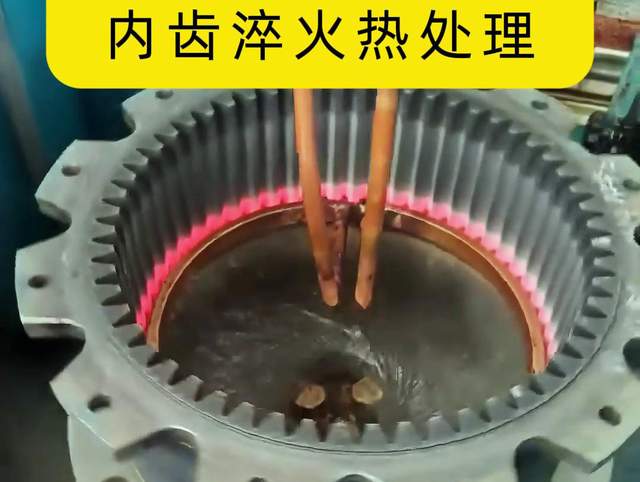
数控全流程管控,批次硬度零波动
整机采用数控系统闭环控制,淬火进给速度、输出功率、加热冷却时长全部参数化设定。内孔轴向、周向淬硬层均匀连续,没有局部软带,内壁硬度稳定在目标区间。
同批次工件调用同一套工艺参数,不受工人经验、班次更替的影响,每件的淬火效果高度一致,批次一致性极强,既降低了全检成本,也稳稳适配汽摩行业的批量品控标准。
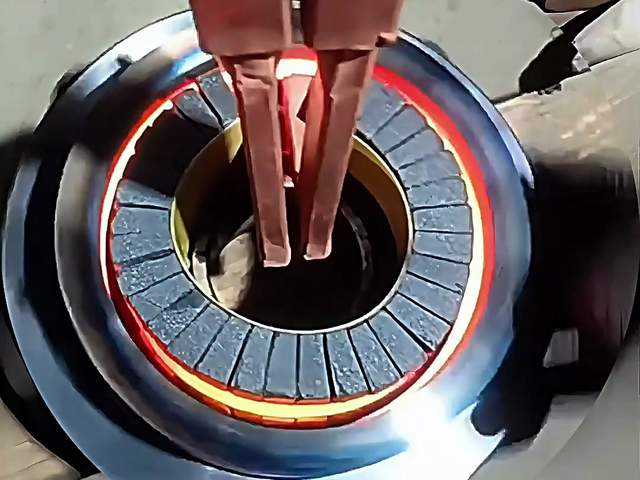
大幅压缩珩磨成本,量产效率更高
正因为淬火变形小,内孔后续珩磨的加工余量可以大幅缩减,砂轮耗材损耗、单工位工时都能显著降低,直接压缩后道加工成本。
同时高频淬火单件节拍快,几十秒即可完成一件内孔淬火,可配套连续上下料工装实现批量生产,相比渗碳、炉式整体淬火,生产效率提升数倍,更贴合汽摩零部件大批量量产的节奏。
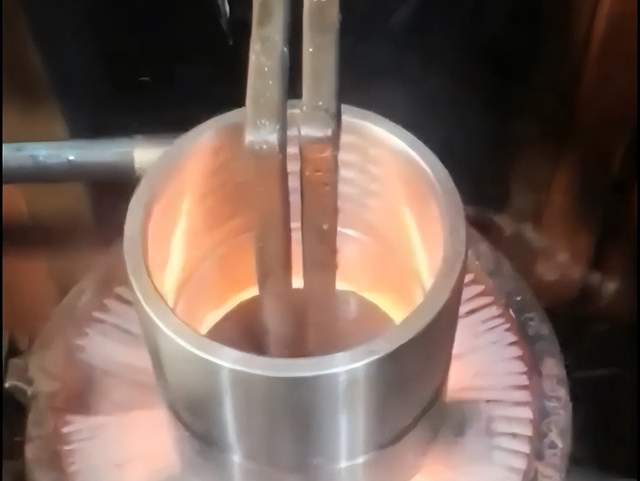
这套方案广泛适配汽摩变速箱齿轮内孔、曲轴衬套、导向套、活塞销孔、液压阀套等各类精密内孔零件,可根据孔径、孔深、材质与硬度要求,定制专属感应头与工艺参数。
如果你家也被内孔淬火变形大、珩磨成本高、批次品质不稳的问题困扰,支持寄样免费打样,实测硬度、淬硬层深度与变形量,用实打实的数据验证工艺效果。


 13202670056