海瑞拓专注为客户提供感应加热技术解决方案;产品广泛应用于热透成型、焊接、淬火、熔炼、退火、热配合等各种热处理工艺领域!
咨询服务热线:13202670056
海瑞拓专注为客户提供感应加热技术解决方案;产品广泛应用于热透成型、焊接、淬火、熔炼、退火、热配合等各种热处理工艺领域!
咨询服务热线:13202670056
大齿轮单齿淬火装夹怎么选|立式vs卧式 按工件匹配才高效
做大型齿轮、齿圈单齿感应淬火的工厂,大多都在装夹方式上犯过难:上大直径齿圈,卧式装夹吊装费劲还容易自重变形;做精密小齿轮,立式装夹跳动大,淬硬层忽深忽浅。其实立式和卧式没有绝对的优劣,选对适配场景,才能兼顾精度、效率与成本。
今天就把两种装夹方式的适用场景、核心优势、选型逻辑一次性说透,帮你按工件实际情况精准选型。

一、立式装夹:大直径齿圈首选 吊装便捷效率高
立式装夹是大型齿圈单齿淬火的主流方案,工件沿竖直方向装夹固定,配合数控分度机构逐齿回转淬火。
核心优势
1. **大直径吊装更便捷**:直径1米以上的大型齿圈,天车可直接竖直吊装就位,无需工件翻转、横移,上下料工序简单,大幅缩短辅助时间,尤其适合单件、小批量大型齿圈的单齿淬火。
2. **避免自重变形**:大直径薄壁齿圈卧式装夹时,容易因自身重量产生径向蠕变,导致圆度超差;立式装夹受力沿轴向均匀分布,工件自重变形量极小,更好保证齿圈形位精度。
3. **换产灵活适配广**:设备轴向行程可调,更换简单工装即可适配不同宽度、不同模数的齿圈,多品种小批量订单切换成本低,不用额外改造设备。
适配工件
直径≥800mm的大型回转齿圈、风电偏航变桨齿圈、工程机械行走齿圈、大模数少齿数齿轮,特别是薄壁型大齿圈。
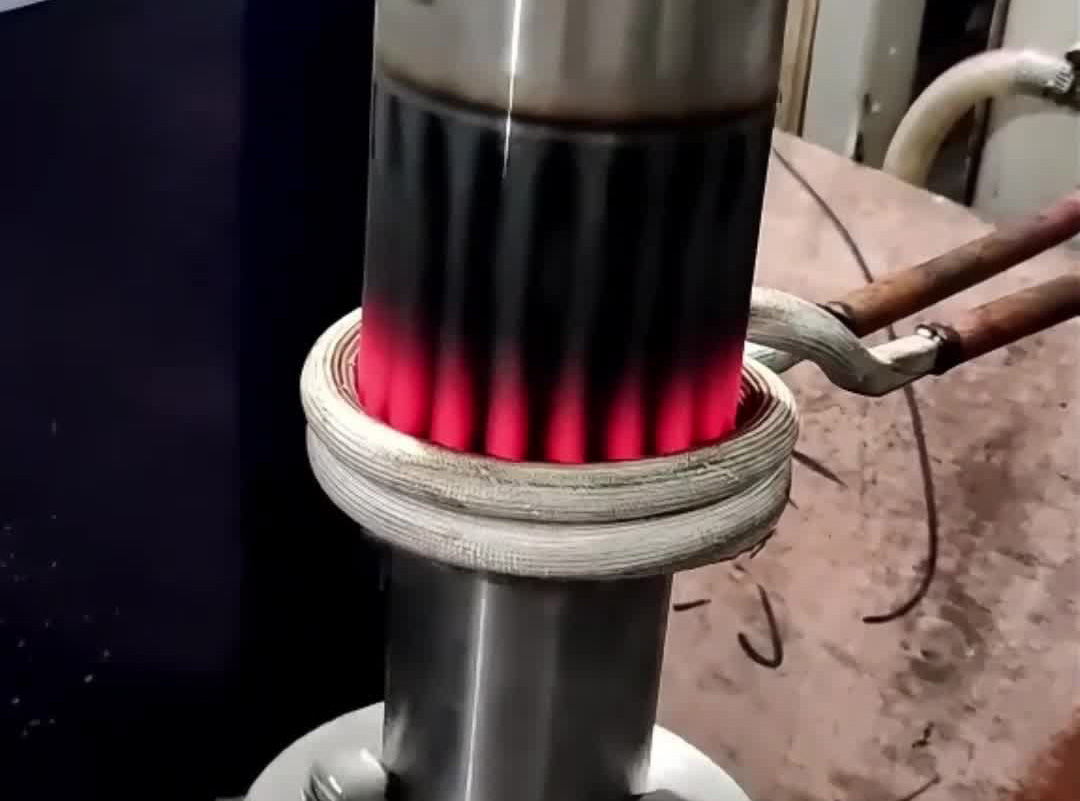
二、卧式平放装夹:中小齿轮/高精度首选 同心度高硬化层匀
卧式平放装夹是中小齿轮、精密齿轮单齿淬火的标准方案,工件水平装夹,两端顶尖或卡盘定心,随主轴匀速旋转配合单齿感应器淬火。
核心优势
1. **旋转同心度更高**:工件两端定心装夹,径向跳动量可严控在0.02mm以内,单齿感应器与齿廓间隙全程均匀一致,淬硬层沿齿顶、齿面、齿根连续均匀分布,无偏淬、无局部软带,加工稳定性远高于立式装夹。
2. **变形控制更优异**:工件水平旋转受热均匀,整体热应力对称,淬火后齿轮齿向变形、径跳变形量更小,特别适合精密传动齿轮、低噪音齿轮的淬火热处理。
3. **易对接自动化量产**:卧式结构更易搭配机械手上下料、自动分齿定位,实现双工位连续自动化生产,大批量中小齿轮淬火效率更高,品控更稳定。
适配工件
直径<800mm的中小模数齿轮、轴齿轮、双联齿轮、行星轮,以及对硬化层均匀度、形位精度要求严苛的精密传动齿轮。
三、选型一句话总结 按工件实际情况选
1. **看尺寸**:大直径(≥800mm)薄壁齿圈→选立式装夹,吊装快不变形;中小直径齿轮、长轴齿轮→选卧式平放,精度高更稳定。
2. **看精度**:重载传动、大齿圈单齿淬火→立式性价比更高;精密传动、低噪音齿轮→卧式品质更优。
3. **看产能**:小批量、多品种大型齿圈→立式灵活换产;大批量、标准化中小齿轮→卧式量产高效。

海瑞拓源头厂家 非标定制适配全场景
海瑞拓作为专业数控淬火机床源头厂家,单齿感应淬火设备可根据客户工件尺寸、模数、精度要求、产能目标,定制立式、卧式两种装夹方案,配套专用仿形单齿感应器、高精度数控分度系统与闭环冷却系统,大到数米风电齿圈,小到几十毫米精密齿轮,都能匹配最优淬火工艺。
支持免费工件工艺评估,可带样免费试淬,现场验证硬化层均匀度与变形量。从设备选型、工装定制到安装调试、技术培训,全流程一站式服务,助力齿轮制造企业热处理工序提质增效。
#齿轮淬火 #单齿感应淬火 #立式淬火机床 #卧式淬火机床 #大齿圈淬火 #数控淬火机床 #海瑞拓淬火设备


 13202670056